
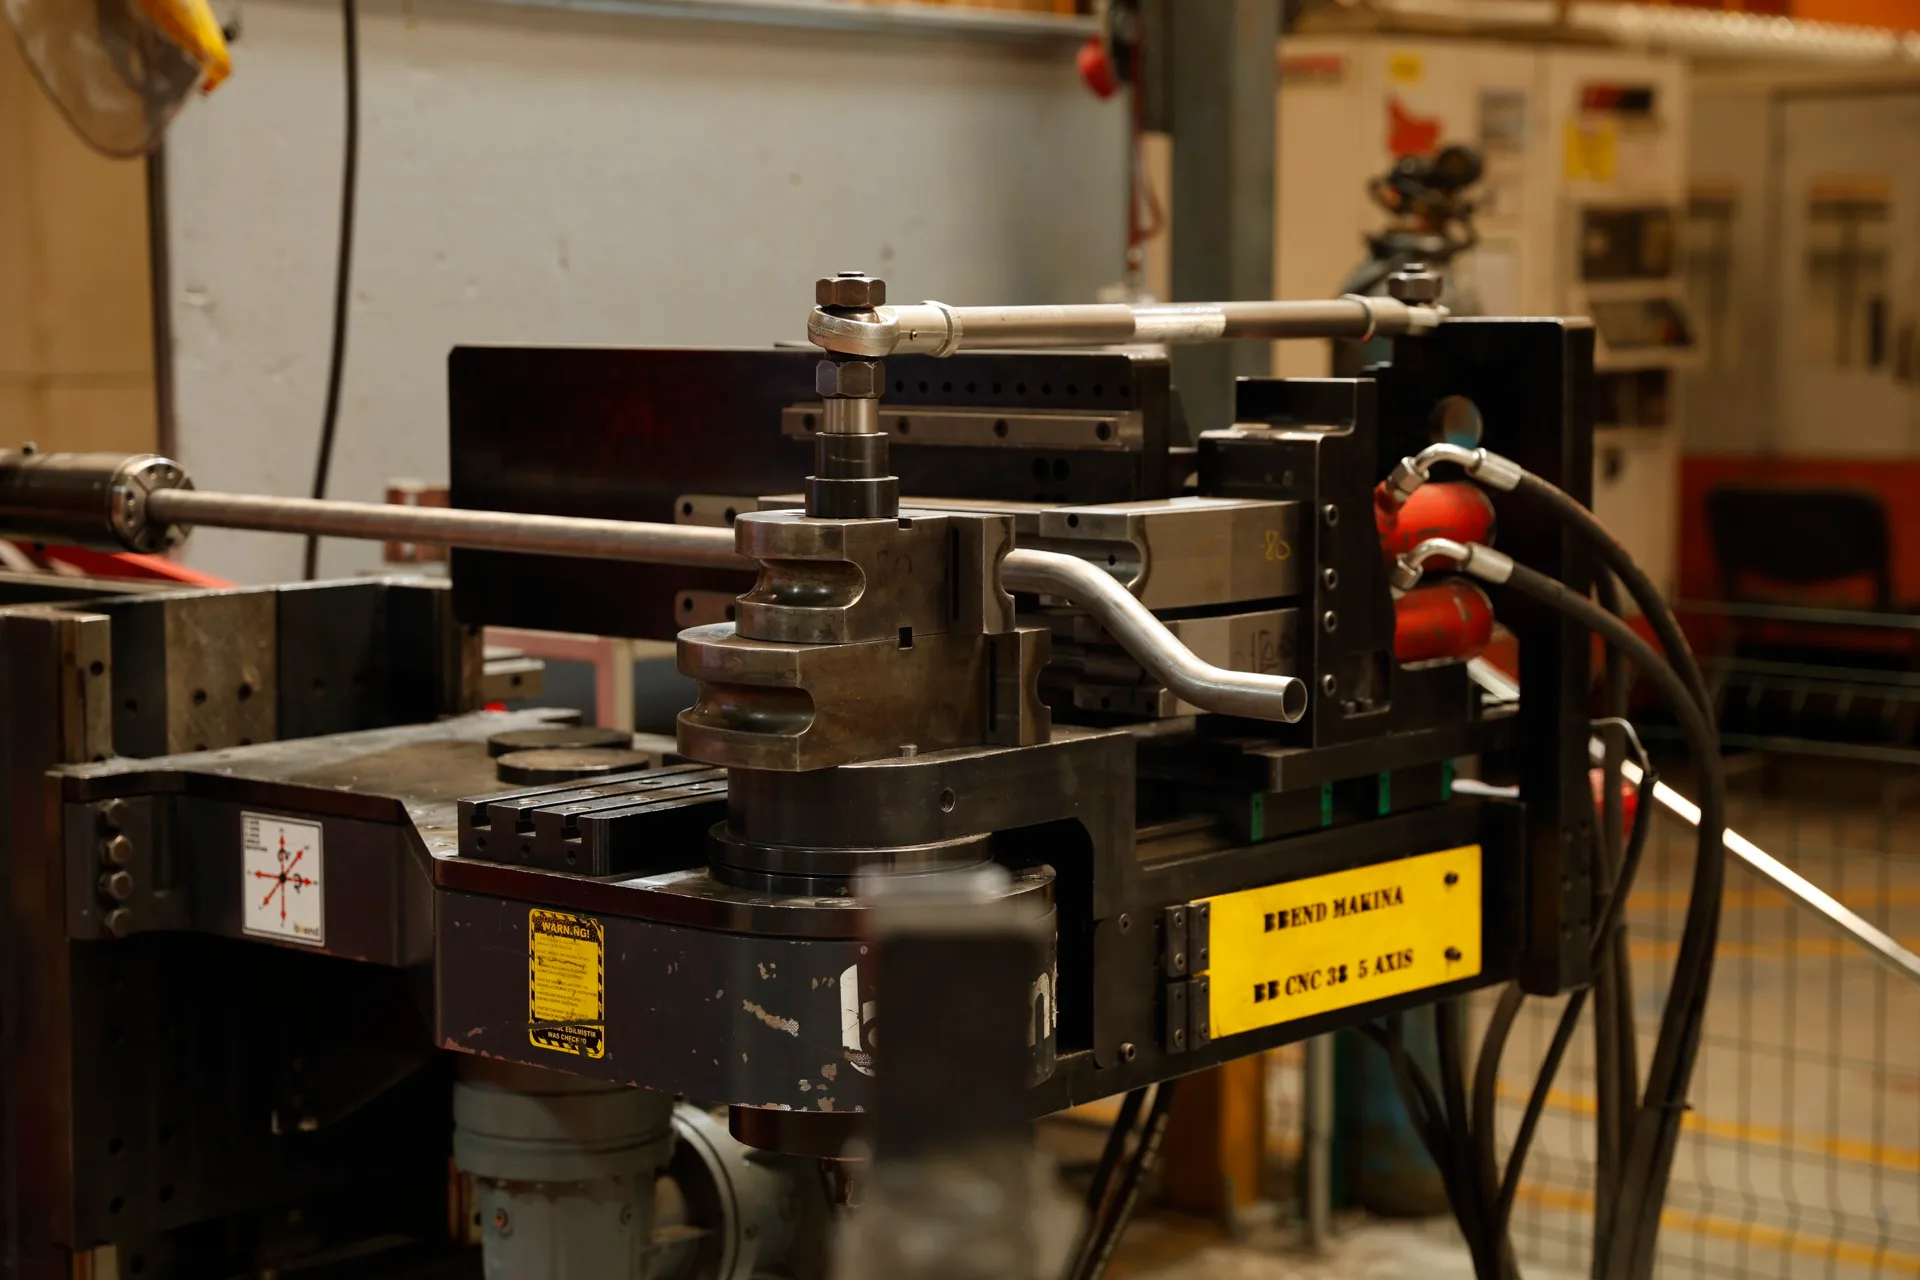
Hattımızın sınırları
Bursa Hasanağa OSB'deki boru bükme bölümümüzde 5 CNC boru bükme makinesi çalışır: 3 adet 5 eksenli, 1 adet 3 eksenli ve 1 adet NC. Karbon çelik, paslanmaz çelik ve alüminyum boru ve profilleri büküyoruz.
- Boru çapı: Ø90 mm'ye kadar
- Et kalınlığı: 5 mm'ye kadar
- Boru boyu: 6 m'ye kadar
- En küçük bükme yarıçapı (CLR): 10 mm
- Adetler: prototip, küçük seri, seri üretim ve fason büküm
Bunlar makinelerin sınırlarıdır. Belirli bir parçada hangi kombinasyonun mümkün olduğu malzemeye, çapa ve et kalınlığına birlikte bağlıdır; sınırlara yakın tasarımları teklif öncesinde sizinle birlikte değerlendiriyoruz.
Bükme yarıçapı (CLR) nasıl seçilmeli?
CLR (centerline radius), bükümün boru eksenindeki yarıçapıdır. Yarıçap küçüldükçe bükümün dış yüzeyindeki malzeme daha çok incelir, iç yüzeyde ise buruşma eğilimi artar. Geniş yarıçap genellikle daha kolay ve daha kararlı bir büküm demektir.
Her bükme yarıçapı için ayrı bir bükme kalıbı gerekir. Parçadaki tüm bükümler aynı yarıçapla tasarlandığında parça tek kalıp setiyle ve daha kısa ayar süresiyle bükülür. Farklı yarıçaplar gerçekten gerekliyse çok eksenli makinelerimiz tek parça üzerinde farklı radius geçişlerini (multi-radius) bükebilir; ancak her ek yarıçap kalıp maliyeti ve ayar süresi ekler.
En zor durum, dar yarıçapın ince et kalınlığıyla birleştiği parçalardır. Böyle parçalarda borunun içten desteklenmesi gerekebilir; çoğu zaman yarıçapı biraz büyütmek sorunu tamamen ortadan kaldırır.
Çap ve et kalınlığı birlikte düşünülmeli
Çapına göre ince etli borular bükümde daha kolay ovalleşir ve iç yüzeyde buruşur; kalın etli borular ise daha yüksek bükme kuvveti ve daha dikkatli kalıp seçimi gerektirir. Hattımızda 5 mm'ye kadar et kalınlığı bükülür.
Tutunma boruları gibi görünür parçalarda yüzey kalitesi de tasarımın parçasıdır: paslanmaz borular bükümden sonra parlatılır, çelik borulara elektrostatik toz boya uygulanır. Bu işlemlerin hepsi aynı tesiste yapıldığı için parça başka bir tedarikçiye taşınmaz.
Bükümler arasındaki düz mesafe
CNC bükme makinesi her bükümde boruyu kalıba sıkıştırarak tutar. Bu yüzden iki büküm arasında ve boru uçlarında sıkıştırma için yeterli düz bölüm kalmalıdır. Ardışık bükümler çok yakın tasarlandığında parça standart kalıpla bükülemeyebilir ya da özel kalıp gerektirebilir.
Delik, yarık veya kaynaklı bağlantıları mümkün olduğunca bükümlerden uzak konumlandırın. Bükümden sonra delme işlemini kendi hattımızda yapıyoruz; böylece delikler büküm sırasında deforme olmaz.
Geri esneme ve ölçü kontrolü
Bükülen boru, bükme kuvveti kalktığında bir miktar geri esner. Geri esneme miktarı malzemeye, et kalınlığına ve yarıçapa göre değişir; bu fark CNC programında dengelenir ve ilk parçalar ölçülerek program düzeltilir.
Bükülen parçaları 0,02 mm ölçüm hassasiyetli 3D mavi lazer tarayıcılarla ve elde taşınabilen, bataryalı CIMCORE INFINITE 2.0 ölçüm koluyla CAD modeline karşı ölçüyoruz. Seri boyunca ISO 9001:2015 sertifikalı kalite yönetim sistemimizin kontrol adımları uygulanır.
Teklif isterken neler gönderilmeli?
- 3D model (tercihen STEP)
- Malzeme ve kalite sınıfı
- Boru çapı × et kalınlığı
- Yıllık adet ve parti büyüklüğü
- Ek işlemler: delme, kaynak, parlatma, boya, montaj
Dosya hazırlığıyla ilgili ayrıntılar teklif için gerekli bilgiler rehberinde.