
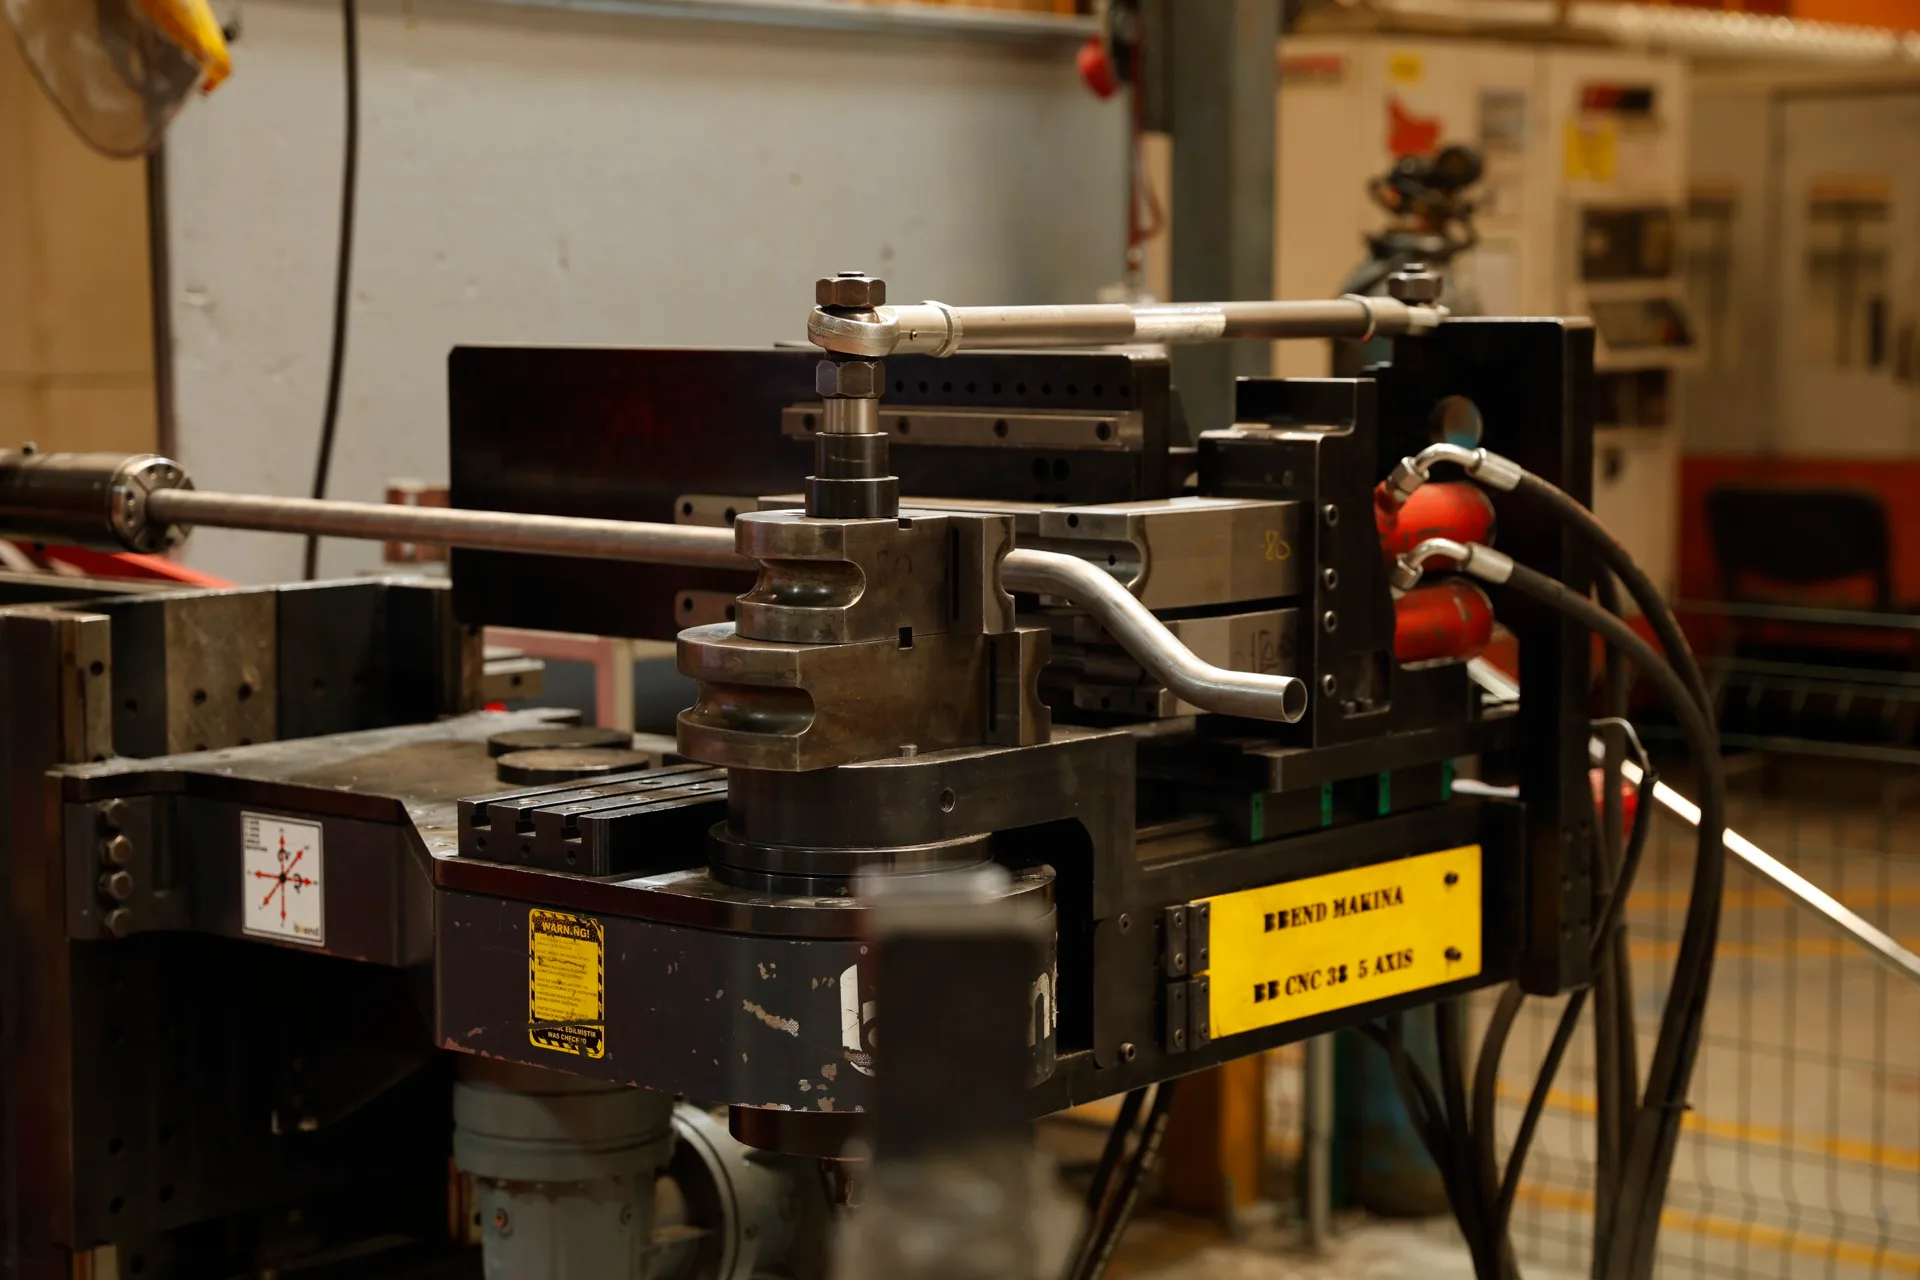
Was unsere Rohrbiegerei kann
In unserer Rohrbiegerei in Hasanağa OSB, Bursa arbeiten 5 CNC-Rohrbiegemaschinen: drei 5-Achs-Maschinen, eine 3-Achs-Maschine und eine NC-Maschine. Wir biegen Rohre und Profile aus Kohlenstoffstahl, Edelstahl und Aluminium.
- Rohrdurchmesser: bis Ø90 mm
- Wandstärke: bis 5 mm
- Rohrlänge: bis 6 m
- Kleinster Biegeradius (CLR): 10 mm
- Stückzahlen: Prototypen, Kleinserien, Serienfertigung und Lohnbiegen
Das sind Maschinengrenzen. Welche Kombination für ein bestimmtes Teil möglich ist, hängt von Werkstoff, Durchmesser und Wandstärke gemeinsam ab; Konstruktionen nahe an den Grenzen prüfen wir vor dem Angebot mit Ihnen.
Wie wählt man den Biegeradius (CLR)?
Der CLR (Centerline Radius) ist der Biegeradius, gemessen an der Rohrachse. Je enger der Radius, desto stärker dünnt die Außenseite der Biegung aus und desto eher wirft die Innenseite Falten. Ein großzügiger Radius bedeutet meist eine einfachere, stabilere Biegung.
Jeder Biegeradius braucht ein eigenes Biegewerkzeug. Haben alle Biegungen eines Teils denselben Radius, wird es mit einem Werkzeugsatz und kürzerer Rüstzeit gebogen. Sind unterschiedliche Radien wirklich nötig, biegen unsere Mehrachs-Maschinen auch Multi-Radius-Teile – jeder zusätzliche Radius kostet aber Werkzeug und Rüstzeit.
Am schwierigsten ist ein enger Radius bei dünnwandigem Rohr. Solche Teile brauchen beim Biegen unter Umständen eine Innenabstützung; oft löst ein etwas größerer Radius das Problem vollständig.
Durchmesser und Wandstärke gemeinsam betrachten
Rohre mit im Verhältnis zum Durchmesser dünner Wand werden beim Biegen leichter oval und bilden innen Falten; dickwandige Rohre brauchen mehr Biegekraft und eine sorgfältigere Werkzeugwahl. Wir biegen Wandstärken bis 5 mm.
Bei Sichtteilen wie Haltestangen gehört die Oberfläche zur Konstruktion: Edelstahlrohre werden nach dem Biegen poliert, Stahlrohre elektrostatisch pulverbeschichtet. Alles geschieht im selben Werk, das Teil geht also nicht zu einem weiteren Lieferanten.
Gerade Länge zwischen den Biegungen
Für jede Biegung spannt die CNC-Maschine das Rohr im Werkzeug. Dafür braucht es genug gerade Länge zwischen zwei Biegungen und an den Rohrenden. Liegen Biegungen zu dicht beieinander, lässt sich das Teil mit Standardwerkzeug eventuell nicht biegen oder braucht ein Sonderwerkzeug.
Legen Sie Bohrungen, Langlöcher und Schweißanschlüsse möglichst weit weg von den Biegungen. Wir bohren nach dem Biegen auf unserer eigenen Linie, sodass sich Bohrungen beim Biegen nicht verziehen.
Rückfederung und Maßprüfung
Ein gebogenes Rohr federt nach dem Entlasten etwas zurück. Wie stark, hängt von Werkstoff, Wandstärke und Radius ab; das CNC-Programm gleicht dies aus, und die ersten Teile werden vermessen, um das Programm zu korrigieren.
Wir messen Biegeteile gegen das CAD-Modell mit 3D-Blaulaserscannern (Messgenauigkeit 0,02 mm) und einem handgeführten, akkubetriebenen Messarm CIMCORE INFINITE 2.0. In der Serie gelten die Prüfschritte unseres nach ISO 9001:2015 zertifizierten Qualitätsmanagementsystems.
Was Sie für ein Angebot senden sollten
- 3D-Modell (bevorzugt STEP)
- Werkstoff und Güte
- Rohrdurchmesser × Wandstärke
- Jahresstückzahl und Losgröße
- Folgeoperationen: Bohren, Schweißen, Polieren, Lackieren, Montage
Mehr zur Vorbereitung der Unterlagen in unserer Checkliste für Anfragen.